

Opis
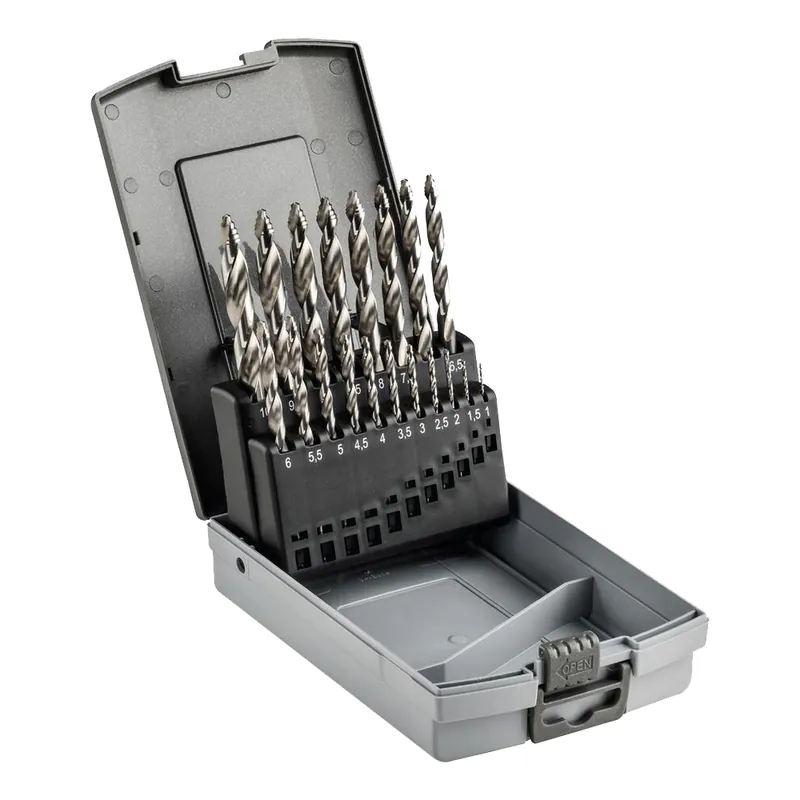
Informacje dot. produktu „Zestaw wierteł RS Ø1,0-Ø10.0 DIN-338 HSS (19 sztuk)”
Rewolucyjne uniwersalne wiertła z oznaczeniem handlowym RS. Pod względem wymiarów odpowiadają one normie DIN338 dla stali szybkotnącej, ale ich główną zaletą jest całkowicie nowa geometria wierzchołka w postaci wiertła stopniowanego i otwartej spirali zapewniającej dobre odprowadzanie wiórów. Wiertła te doskonale nadają się do wiercenia ręcznego, gdzie chwyt jest wyposażony w trzy powierzchnie zapobiegające obracaniu się w uchwycie wiertarskim. Dzięki tej wskazówce i kolejnym krokom nie ma potrzeby wstępnego wiercenia otworów w popularnych materiałach z zastosowaniem zasady wiercenia centrującego. Uzyskane w ten sposób otwory charakteryzują się znacznie lepszą obróbką i okrągłością, eliminując typowe niedociągnięcia wiercenia ręcznego. Specjalna geometria zapobiega również wyrywaniu materiału z tyłu otworu. Wiertła RS są rozprowadzane w dwóch rodzajach zestawów – małych i dużych, a także na sztuki.
Zawartość zestawu:
| Numer katalogowy | Średnica narzędzia (D1) | Średnica chwytu (D2) | Długość części skrawającej (L1) | Długość całkowita(L2) |
| VN10920.0100 | 1.00 | 1.00 | 12.00 | 34.00 |
| VN10920.0150 | 1.50 | 1.50 | 18.00 | 40.00 |
| VN10920.0200 | 2.00 | 2.00 | 24.00 | 49.00 |
| VN10920.0250 | 2.50 | 2.50 | 30.00 | 57.00 |
| VN10920.0300 | 3.00 | 3.00 | 33.00 | 61.00 |
| VN10920.0350 | 3.50 | 3.50 | 39.00 | 70.00 |
| VN10920.0400 | 4.00 | 4.00 | 43.00 | 75.00 |
| VN10920.0450 | 4.50 | 4.50 | 47.00 | 80.00 |
| VN10920.0500 | 5.00 | 5.00 | 47.00 | 80.00 |
| VN10920.0550 | 5.50 | 5.50 | 57.00 | 93.00 |
| VN10920.0600 | 6.00 | 6.00 | 57.00 | 93.00 |
| VN10920.0650 | 6.50 | 6.50 | 63.00 | 101.00 |
| VN10920.0700 | 7.00 | 7.00 | 69.00 | 109.00 |
| VN10920.0750 | 7.50 | 7.50 | 69.00 | 109.00 |
| VN10920.0800 | 8.00 | 8.00 | 75.00 | 117.00 |
| VN10920.0850 | 8.50 | 8.50 | 75.00 | 117.00 |
| VN10920.0900 | 9.00 | 9.00 | 81.00 | 125.00 |
| VN10920.0950 | 9.50 | 9.50 | 81.00 | 125.00 |
| VN10920.1000 | 10.00 | 10.00 | 87.00 | 133.00 |
Warunki skrawania:
| Materiał | Wytrzymałość |
| P.1 | Stale automatowe i konstrukcyjne | 600 N/mm² |
| P.2 | Stale konstrukcyjne i lite | 850 N/mm² |
| P.3 | Niskostopowe stale narzędziowe | 1100 N/mm² |
| P.4 | Stale uszlachetnione | 900 N/mm² |
| P.5 | Wysokostopowe stale narzędziowe | 1100 N/mm² |
| P.6 | Stale narzędziowe i uszlachetnione | 1100 N/mm² |
| M.1 | Stale nierdzewne | 750 N/mm² |
| K.1 | Żeliwo ( 240 HB) | 820 N/mm² |
| N.1 | Aluminium, stopy aluminiowo – krzemowe (Si6%) | 400 N/mm² |
| N.2 | Stopy aluminiowo – krzemowe (Si12%) | 600 N/mm² |
| N.3 | Stopy aluminiowo – krzemowe (Si> 12%) | 600 N/mm² |
| N.4 | Miedź, stopy miedzi, mosiądz, brąz | 800 N/mm² |
| N.5 | Tworzywa sztuczne | 300 N/mm² |
| Poziom klasyfikacji materiałowej: | P, M, K, N |
|---|



